Artykuł sponsorowany
Jak łączyć wyniki badań ultradźwiękowych z klasą jakości spoin i decyzją o poprawce
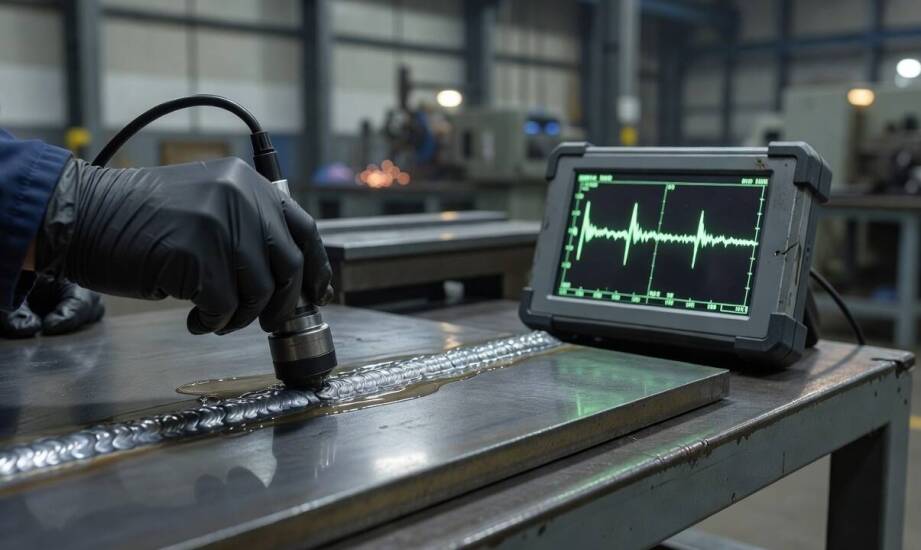
Wynik badania ultradźwiękowego UT rzadko daje gotową odpowiedź o przydatności całej konstrukcji. Obecność wskazania na ekranie defektoskopu nie przesądza jeszcze o odrzuceniu spoiny. Interpretacja takiego sygnału wymaga zawsze odczytania go w szerszym kontekście. Zasadniczym krokiem jest odniesienie wielkości wady do klasy jakości zapisanej w dokumentacji kontraktowej. Producent musi sprawdzić, czy wykryte odbicie mieści się w dopuszczalnych granicach wyznaczonych dla konkretnego złącza. Taka analiza zapobiega niepotrzebnym naprawom i gwarantuje stabilność procesu spawania.
Poziomy akceptacji AL 2 i AL 3 a klasy jakości
System oceny bazuje na znormalizowanych kryteriach akceptacji. Międzynarodowy standard wyznacza jasne wytyczne dla stali ferrytycznych o grubości od 8 do 100 milimetrów. Ocena złączy z pełnym przetopem opiera się na dokumencie PN-EN ISO 11666. Norma ta wprowadza dwa zasadnicze poziomy akceptacji dla metod ultradźwiękowych.
Poziom akceptacji 2 odpowiada poziomowi jakości B według normy ISO 5817, natomiast poziom akceptacji 3 odpowiada łagodniejszemu poziomowi C. Kategoria D nie posiada swojego odpowiednika w tym dokumencie, ponieważ badania ultradźwiękowe rzadko obejmują złącza o tak niskich wymaganiach jakościowych.
Wybór konkretnego progu nie oznacza prostego podziału na spoiny udane i wadliwe. Wskazanie kwalifikowane według poziomu AL 2 podlega znacznie surowszym rygorom, co ma ogromne znaczenie przy dynamicznie obciążonych konstrukcjach nośnych. Poziom AL 3 dopuszcza nieco większe odchylenia i znajduje zastosowanie w mniej wrażliwych elementach. Granice akceptacji zależą bezpośrednio od amplitudy echa oraz fizycznej długości wykrytej wady. Przepisy uwzględniają również zasady grupowania blisko sąsiadujących ze sobą wskazań. Dwa echa zlokalizowane blisko siebie traktuje się często jako jedną większą wadę, co mocno wpływa na ostateczną ocenę złącza.
Dla referencyjnego odcinka spoiny o długości równej sześciokrotności grubości materiału istnieją ścisłe limity. Maksymalna skumulowana długość wad przekraczających poziom rejestracji wynosi 20 procent badanego odcinka przy AL 2. Dla kryterium AL 3 wartość ta wzrasta do 30 procent. Poziom rejestracji znajduje się zawsze 4 decybele poniżej progu akceptacji.
Dokumentacja kontraktowa bardzo często nakłada dodatkowe ograniczenia na wykonawcę. Projekt technologiczny może zaostrzać wymagania odbioru ponad standardowe progi zapisane w dokumentach odniesienia. Praktyka inżynierów z firmy KTM Weld dowodzi, że nawet echa mieszczące się w granicach AL 3 czasami wymagają dodatkowej weryfikacji. Zdarza się to w sytuacjach, gdy specyfikacja techniczna narzuca wyższą klasę jakości dla głównych węzłów konstrukcyjnych maszyny lub obiektu.
Powiązanie badań NDT z certyfikacją ISO 3834
Kontrola ultradźwiękowa nie funkcjonuje w próżni technologicznej. Wykrywanie wad stanowi integralny element zakładowej kontroli produkcji. Same pomiary realizuje się według zasad opisanych w normie PN-EN ISO 17640, która definiuje techniki oraz poszczególne poziomy badania. Kryteria oceny wielkości echa pochodzą natomiast z wcześniej wspomnianych wytycznych akceptacji.
Wdrożony system zapewnienia jakości nakłada na wytwórców określone ramy postępowania. Przepisy zawarte w normie PN-EN ISO 3834 wymagają systematycznej kontroli procesów spawalniczych oraz badań nieniszczących NDT. Pomiary musi wykonywać wykwalifikowany personel posiadający certyfikaty drugiego stopnia według PN-EN ISO 9712. Wymagania dotyczące zakresu sprawdzeń wynikają z kolei bezpośrednio z klasy wykonania EXC przypisanej danej konstrukcji w wytycznych EN 1090.
Sytuacje graniczne wymuszają rozróżnienie trzech odrębnych scenariuszy badawczych. Odbicie mieszczące się w limicie amplitudy oraz długości pozwala uznać dane złącze za całkowicie poprawne. Problem analityczny pojawia się w momencie przekroczenia jednego z tych dwóch parametrów.
Gdy sygnał przekracza dopuszczalną długość, ale jego amplituda pozostaje poniżej limitu, konieczna jest głębsza analiza defektoskopowa. Producent musi wtedy przeprowadzić dodatkowe badanie z użyciem innej liczby kątów głowicy lub techniki tandemowej. Specjaliści stosują również charakterystykę echa według normy PN-EN ISO 23279, aby precyzyjnie określić rodzaj wady. Dokument ten pozwala odróżnić groźne pęknięcia płaskie od mniej ryzykownych pęcherzy gazowych. Ostatni scenariusz dotyczy wskazań przekraczających zarówno amplitudę, jak i długość. Złącze wymaga w takim przypadku bezwzględnej naprawy oraz ponownego przeprowadzenia pomiarów po usunięciu materiału.
Wpływ raportu z badań UT na decyzje jakościowe
Prawidłowo sformułowany protokół badawczy stanowi podstawę podejmowania decyzji w procesie wytwarzania. Dokumentacja ta weryfikuje skuteczność procesów certyfikowanych w zakładzie pracy. Producent wyrobów stalowych wykorzystuje wyniki z defektoskopu do udokumentowania pełnej zgodności całej partii elementów. Pozwala to na szybkie zidentyfikowanie wahań parametrów spawania lub powtarzających się problemów z przygotowaniem brzegów.
Odchylenia od założonych progów wymuszają zaplanowanie konkretnych działań korygujących. Przekroczenia dopuszczalnych wielkości wad mogą sygnalizować fizyczne zużycie sprzętu spawalniczego, błędy w samej technologii WPS lub chwilowy spadek dyspozycji operatorów. Inżynier spawalnik analizuje całą serię wyników, aby zidentyfikować prawdziwe źródło problemu na hali. Traktowanie raportów wyłącznie jako formalności prowadzi bezpośrednio do powielania błędów w kolejnych wytwarzanych detalach. Systematyczna analiza wyników pozwala zoptymalizować koszty napraw i uniknąć odrzucenia gotowego wyrobu przez inspektora jednostki notyfikowanej.
Zastosowane kryteria oceny ujawniają swój praktyczny wymiar dopiero podczas finalnego dopuszczania produktu do użytku. Sama kwalifikacja wady nie ma znaczenia bez powiązania jej z warunkami kontraktu dla danej konstrukcji. Informacja o przekroczeniu poziomu rejestracji musi przełożyć się na jednoznaczną procedurę dalszego postępowania z daną partią elementów. Rzetelna dokumentacja badawcza zamyka proces produkcyjny i gwarantuje bezpieczeństwo późniejszej eksploatacji złączy spawanych.
Kategorie artykułów
Polecane artykuły

Jak wybrać odpowiedni prysznic przemysłowy do zakładu zajmującego się substancjami niebezpiecznymi?

Jak zaprojektować pieczątkę, która podkreśli profesjonalizm pielęgniarki?

Najważniejsze kroki prawne przy ubieganiu się o stwierdzenie nabycia spadku
